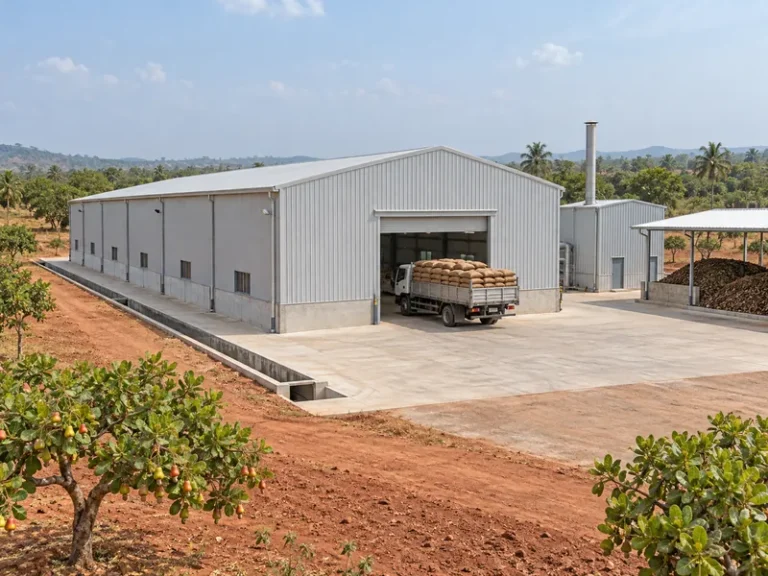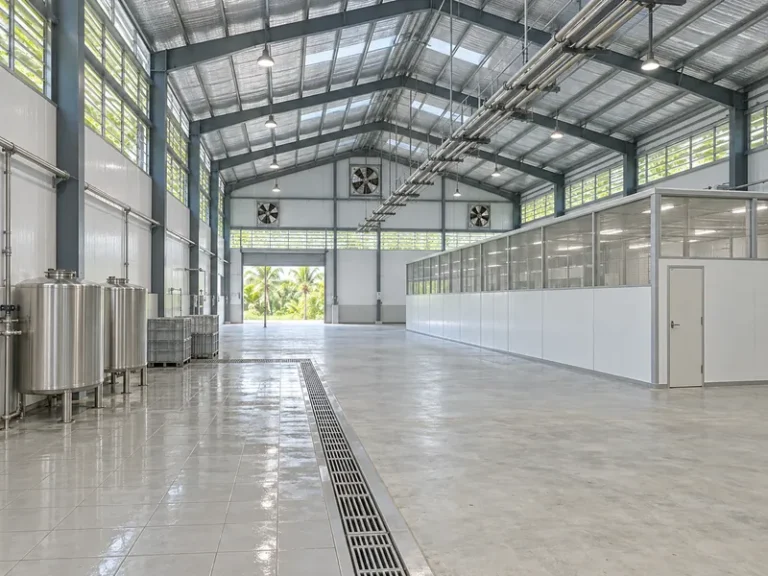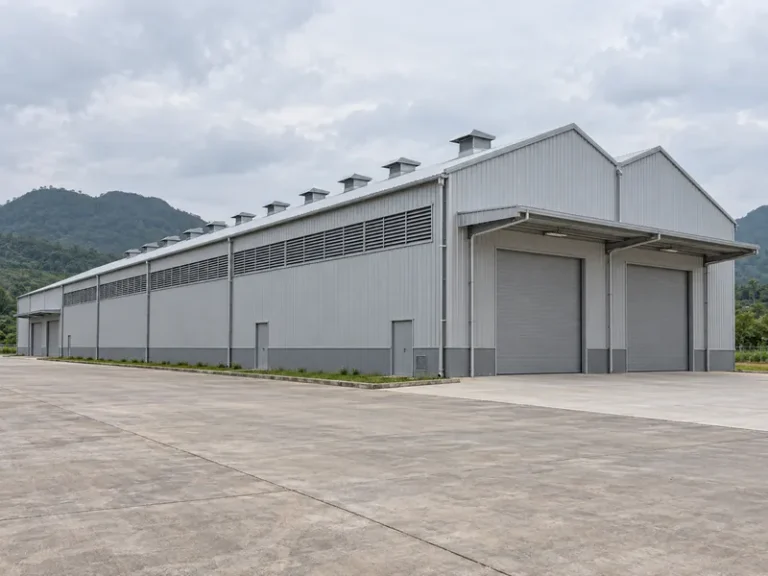
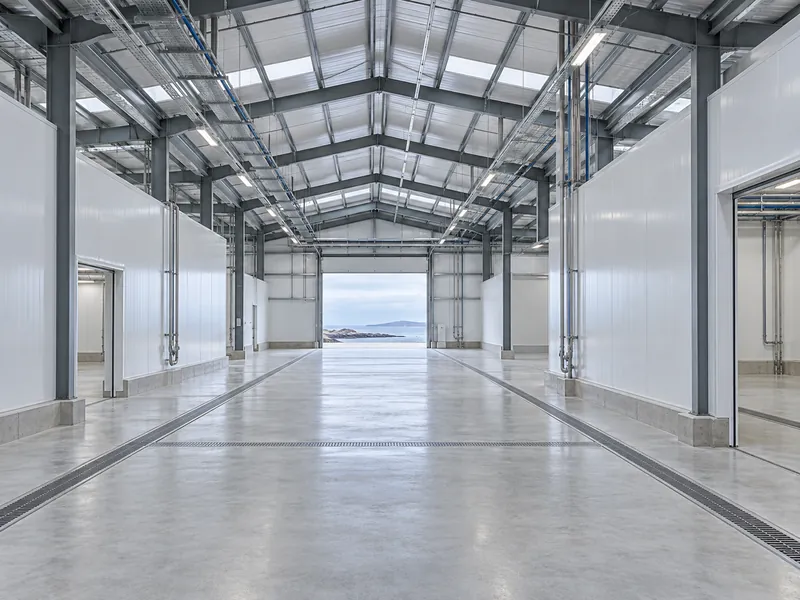
La conception d'une usine de transformation des produits de la mer transforme un procédé de traitement du poisson ou de la crevette en un bâtiment que l'on peut laver, drainer, cloisonner et congeler sans que l'enveloppe ne gêne la ligne. Lorsque cette enveloppe est l'un des bâtiments industriels à ossature acier fournis sous forme de kit d'export, les portiques, les panneaux et les ouvertures sont figés très tôt. Les décisions de procédé doivent donc parvenir au concepteur en premier.
Le périmètre couvert ici est le zonage du bâtiment, les circuits et les interfaces de l'enveloppe, de la réception en eau glacée jusqu'à la congélation de procédé. L'ingénieur procédé, les fournisseurs d'équipements et l'autorité locale définissent les équipements de traitement, de cuisson et de congélation, la conception de la réfrigération, les températures des salles et les autorisations locales pour les usines alimentaires. Le stockage congelé à long terme sort du cadre de ce cahier des charges.
Le commerce d'exportation donne du poids à cette question dans les filières de produits de la mer en Afrique, en Asie du Sud-Est, en Amérique du Sud et au Mexique. Madagascar, par exemple, a exporté environ 6,160 tonnes métriques de crevettes congelées (HS 030613) en 2024, selon les données de World Bank WITS. Le volume des échanges décrit la demande de produits, pas une usine en particulier ; le cahier des charges du bâtiment part donc toujours du procédé concerné.
La conception d'une usine de transformation des produits de la mer commence par les étapes du procédé
La première donnée d'entrée de conception est un procédé écrit, pas une surface au sol : quelles espèces, dans quel état cru, et par quelles étapes de manutention, de cuisson et de congélation. Une ligne de poisson entier qui éviscère, filette et conditionne sur glace exige une succession de salles différente de celle d'une ligne de crevettes qui calibre, décortique, cuit et congèle, même pour un tonnage journalier comparable. L'état cru compte aussi. Le poisson ou les crevettes livrés sous glace ou en saumure glacée introduisent de l'eau de fonte et une manutention de la glace dans le quai de réception. Un produit qui arrive déjà congelé déplace la contrainte vers l'espace de conservation au froid et de décongélation.
Chaque étape de procédé confirmée modifie trois données d'entrée du bâtiment : le nombre de zones d'hygiène, l'étendue du sol mouillé à drainer et les équipements qui reposeront sur la structure, y seront suspendus ou la traverseront. La cuisson est une étape facile à reporter. Si elle manque dans le premier plan d'implantation, la zone de produit cuit, son entrée distincte pour le personnel et son alimentation d'air manquent aussi au moment du détail des portiques. Les ajouter ensuite déplace les murs, les portes, les évacuations et les ouvertures en toiture. La solution pratique est un diagramme de procédé en blocs établi par l'ingénieur procédé et émis avant que quiconque ne fixe une dimension du bâtiment. Il nomme chaque étape, son ordre et précise si elle est mouillée, cuite ou congelée.
Les données d'entrée d'un devis pour un bâtiment d'usine en acier restent le jeu de départ : usage, dimensions, localisation du site, disposition des portées et besoins en grues. Une usine de produits de la mer y ajoute des zones humides, la maîtrise de la température du produit et une séparation hygiénique, et le bâtiment doit traduire chacune d'elles par des murs, des portes et des évacuations.
Flux humide, déchets et circuits du personnel, de la réception au conditionnement
De la réception en eau glacée au conditionnement propre
Un flux de produit à sens unique, de la réception en passant par la transformation jusqu'au conditionnement et à l'expédition, empêche les matières premières de revenir en arrière au-delà des produits finis. Les notes d'implantation d'usines de poisson fournies par les spécialistes du drainage et des chambres froides vont dans le même sens. C'est aussi pourquoi une usine de produits de la mer se dessine mieux comme une succession de salles que comme une seule halle ouverte. La réception devient une zone humide et sale, avec manutention de la glace et eau de fonte. La pré-transformation est une zone humide soumise à un lavage intensif, et le conditionnement propre est une zone plus sèche et maîtrisée, placée à côté de la congélation.
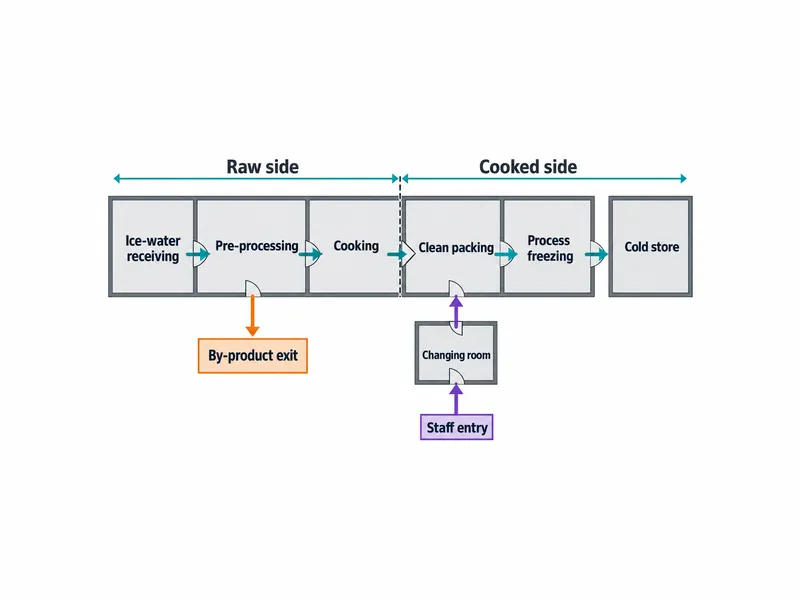
La séparation entre ces zones n'exige pas toujours un mur sur toute la hauteur. Aux États-Unis, le 21 CFR 117.20 cite l'emplacement, le temps, la cloison, les systèmes de circulation d'air et les systèmes clos comme moyens de séparer les opérations où une contamination est probable. Cela laisse des choix à l'équipe procédé avant que l'implantation ne soit figée. La méthode retenue doit figurer sur le plan, car une cloison demande une ossature et une porte, tandis qu'une séparation par flux d'air demande des trajets de gaines.
Les conditions propres aux produits de la mer s'ajoutent aux exigences générales applicables aux bâtiments d'usines de transformation alimentaire, comme les surfaces lavables et la protection contre les nuisibles. Les ajouts sont l'eau de fonte à la réception, l'eau de lavage permanente pendant la transformation et une frontière cru-cuit partout où le produit est cuit sur site.
Coquilles, têtes, eaux usées et circuits d'hygiène du personnel
Les coquilles, les têtes et les abats doivent quitter la halle de transformation par leur propre circuit, et non par le conditionnement ou la porte principale du produit. Le décorticage des crevettes et le filetage du poisson produisent tous deux un flux continu de sous-produits. Un chariot à bacs poussé dans un couloir propre ruine le plan de zonage dès la première équipe. L'équipe procédé définit le volume de sous-produits et la fréquence d'évacuation. Le bâtiment doit alors disposer d'une porte dédiée, d'un emplacement extérieur pour les bacs ou d'une aire stabilisée, et d'un réseau d'évacuation qui achemine l'eau de lavage chargée de solides vers le point de traitement défini par l'ingénieur génie civil ou eaux usées.
Les circuits du personnel exigent la même rigueur que les circuits du produit. La réglementation sanitaire du U.S. FDA sur les produits de la mer, 21 CFR 123.11, impose aux transformateurs de surveiller un ensemble défini de conditions sanitaires. Cette liste comprend la salubrité de l'eau qui entre en contact avec les aliments ou sert à fabriquer de la glace, la prévention de la contamination croisée du produit cru vers le produit cuit, les installations de lavage des mains et de toilettes, la protection contre la condensation et la lutte contre les nuisibles. Ce sont des obligations d'exploitation, non des spécifications de bâtiment, et les règles du pays cible peuvent différer. Plusieurs d'entre elles ne fonctionnent toutefois que si le plan prévoit des vestiaires, des points de lavage des mains aux entrées de zone et une porte distincte pour le personnel vers les zones cuites. Le consultant en hygiène ou en MEP doit repérer ces emplacements en amont afin que la trame de colonnes et les ouvertures s'y adaptent.
Exigences relatives au bâtiment en acier d'une usine de transformation de crevettes
Une usine de crevettes qui cuit sur site a besoin d'une frontière stricte entre la transformation du cru et la zone de produit cuit. Le bâtiment en acier porte cette frontière par les murs, les évacuations, les portes et l'alimentation d'air. Un article de la presse spécialisée de 2000 consacré à une usine de cuisson de crevettes au Honduras décrivait une séparation complète entre les zones crues à faible risque et les zones cuites à haut risque. Selon cet article, l'usine utilisait des évacuations séparées et une alimentation d'air distincte maintenant la zone cuite en surpression. Elle utilisait aussi des niveaux de sol différents pour que l'eau ne puisse pas s'écouler des zones crues vers les zones cuites, limitait les accès et protégeait les luminaires. C'est l'approche publiée d'un projet donné, non une exigence universelle, mais elle montre combien d'éléments de construction une seule décision d'hygiène mobilise.
Les équipements de procédé indiquent aussi aux portiques ce qu'ils doivent porter. Calibreuses, décortiqueuses, cuiseurs, refroidisseurs et lignes de congélation engendrent des charges ponctuelles sur la dalle, des charges suspendues à la charpente de toiture, ainsi que des trajets de tuyauteries, de câbles et de gaines qui doivent suivre un cheminement fixe à travers la halle. Chacun devient une donnée d'entrée structurelle. Les fournisseurs d'équipements fournissent les masses, les empreintes au sol et les points de raccordement, l'ingénieur procédé fixe les positions, et le concepteur du bâtiment les traduit en charges sur les arbalétriers et les pannes, en aciers de support et en ouvertures réservées.
Les ouvertures et les points de suspension sont là où une information tardive coûte le plus cher. Les traversées de toiture pour l'évacuation des cuiseurs, les ouvertures en paroi pour les convoyeurs vers la salle de congélation et les points de suspension des bandeaux techniques sont tous figés lors de la conception PEMB. Les plans d'atelier découlent ensuite de ce modèle. Les portiques principaux de Xinguangzheng sont en profilés H soudés Q355B avec pannes C/Z galvanisées. Le modèle 3D Tekla est envoyé à l'acheteur pour validation avant la découpe, ce qui constitue le dernier moment utile pour ajouter une ouverture ou un support manquant.
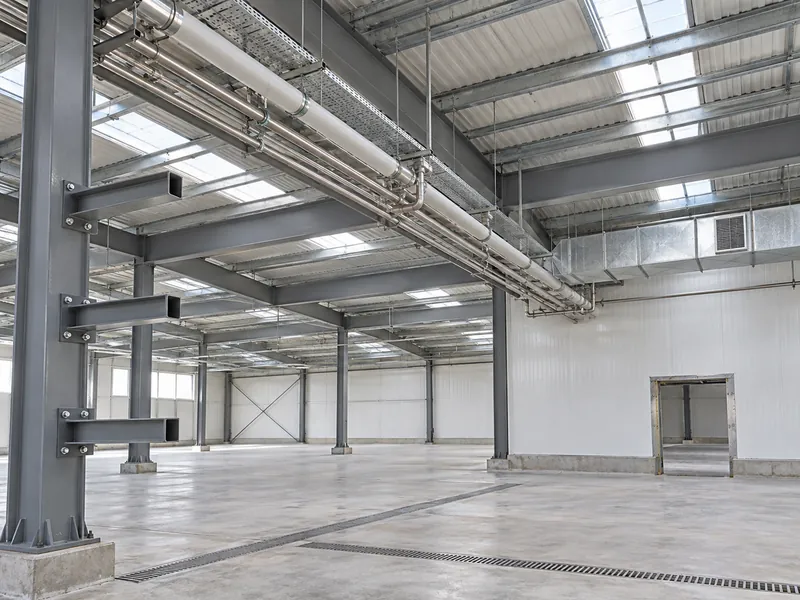
Les accès pour la mise en place et la maintenance doivent figurer sur les mêmes plans. Un cuiseur ou un congélateur livré en grands modules exige une porte ou un panneau de paroi démontable dimensionné pour lui, ainsi qu'un cheminement dégagé au sol. Les équipes de maintenance doivent pouvoir accéder sans passer du côté cru vers une zone cuite. Une fois que le diagramme en blocs indique les circuits de mise en place et de maintenance, le concepteur peut positionner les portes et maintenir les contreventements de paroi hors du passage.
Interfaces du bâtiment d'une usine de transformation des produits de la mer dans les zones de lavage
Dans un bâtiment d'usine de transformation des produits de la mer, le risque hygiénique se concentre aux jonctions : sol-paroi, panneau-toiture, et partout où tuyaux et évacuations traversent l'enveloppe. La directive de conception hygiénique du poisson frais de l'EHEDG (GL 49, 2017) signale les sols et les évacuations comme des sources importantes de bactéries pathogènes et d'altération. Elle cite aussi les réseaux d'eau réfrigérée et les machines à glace parmi les équipements où des bactéries comme Listeria peuvent s'installer. La part du bâtiment est l'enveloppe autour de ces équipements. Les usines de viande adoptent une implantation hygiénique comparable avec un stockage réfrigéré attenant, et la conception de bâtiments de transformation de la viande et de stockage frigorifique doit partir du procédé et du zonage hygiénique, qui déterminent l'emplacement des cloisons, des portes, des évacuations, des points de suspension et des traversées de paroi.
La nettoyabilité et la maîtrise de la condensation sont deux exigences de bâtiment que les règles alimentaires américaines rendent explicites. Selon le 21 CFR 117.20, les sols, les murs et les plafonds doivent être suffisamment nettoyables et maintenus propres, et les gouttes ou la condensation provenant des appareils, des gaines et des tuyaux ne doivent pas contaminer les aliments. Le concepteur doit donc savoir quelles salles sont lavées, avec quels produits de nettoyage, et où l'air chaud et humide rencontrera des surfaces froides. Ces données déterminent le parement des panneaux, la finition du sol, l'emplacement des évacuations et l'isolation de la toiture.
Les sites côtiers ajoutent l'air salin à l'humidité du lavage : l'exposition à la corrosion diffère donc à l'intérieur et à l'extérieur d'un même bâtiment. Le cahier des charges doit désigner comme zones d'exposition distinctes les salles de transformation humides, l'extérieur autour du quai de réception et les rives de toiture exposées aux embruns. Le concepteur structurel et le spécialiste des revêtements définissent alors la protection de chaque zone, au lieu de reconduire les valeurs par défaut d'un entrepôt sec.
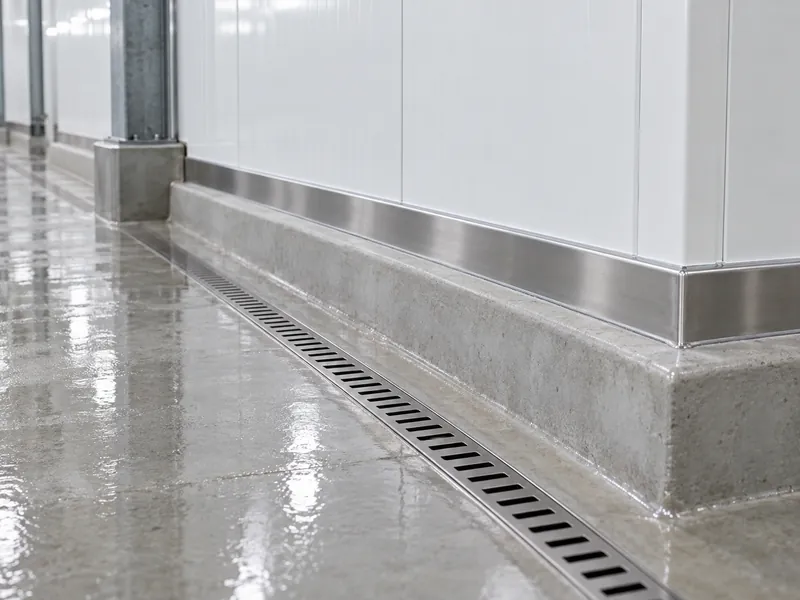
La jonction sol-paroi est aussi le point où l'approvisionnement en kit rencontre la construction locale. L'entrepreneur local de l'acheteur réalise les fondations, la dalle, les pentes vers les siphons, les solins et les caniveaux d'évacuation. Les panneaux de paroi et leurs profilés de base sont fournis avec le kit. La hauteur du solin et le détail de la base des panneaux doivent donc être arrêtés sur le même plan avant la réalisation de l'un ou de l'autre.
Construction d'une usine de congélation des produits de la mer et réception de la chambre froide
La salle de congélation de procédé et la salle de stockage congelé remplissent des fonctions différentes dans la construction d'une usine de congélation des produits de la mer ; le devis doit donc définir chacune séparément. Un congélateur de procédé, qu'il s'agisse d'une cellule de congélation ou d'une ligne IQF, prend le produit directement en sortie de conditionnement et le congèle. Une chambre froide négative conserve le produit déjà congelé jusqu'à l'expédition. Les constructeurs de chambres froides distinguent la congélation par cellule et le stockage congelé comme deux salles distinctes. Une description 2001 d'une nouvelle usine de produits de la mer thaïlandaise traitait elle aussi ses lignes de congélation IQF et son espace de stockage congelé comme des éléments séparés. Côté chambre froide négative, la construction d'un stockage congelé pour produits de la mer dépend de l'état dans lequel le produit arrive, car le poisson sous glace ou en vrac exige une zone de réception drainée, tenue à l'écart des stocks congelés.
La limite de la salle de congélation est la ligne qui a le plus besoin d'un responsable désigné. L'enveloppe isolée, ses portes, le sol isolé et les équipements de réfrigération intérieurs peuvent chacun provenir d'un intervenant différent, et chacun doit avoir une limite claire sur les plans. Xinguangzheng peut fournir des panneaux sandwich polyuréthane pour les salles isolées. Le devis confirme l'épaisseur des panneaux, le type et la dimension des portes, ainsi que tout périmètre d'isolation propre à chaque projet. Les équipements de transformation et de congélation ne font pas partie de la fourniture de Xinguangzheng.
Même un caisson de panneaux autoportant modifie les données d'entrée structurelles dès qu'il est installé à l'intérieur d'une enveloppe en acier. La toiture peut porter des groupes de condensation ou des supports d'évaporateurs, et les panneaux de plafond peuvent être suspendus aux arbalétriers. La paroi entre la salle de congélation et la halle de conditionnement est à la fois une frontière hygiénique et une frontière thermique. Les masses des unités, les positions des points de suspension et les dimensions des traversées doivent être fournies par l'entreprise de réfrigération avant le détail des portiques.
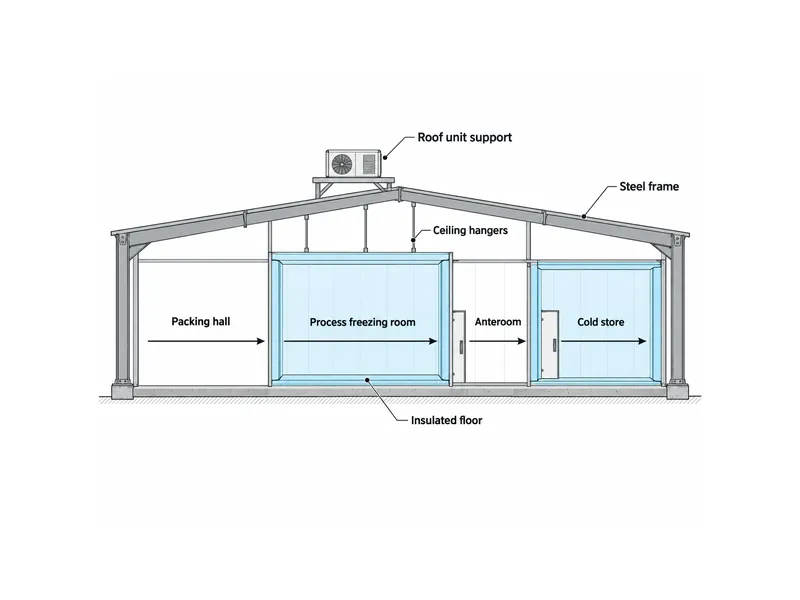
Le stock congelé à long terme relève d'un cahier des charges distinct. La construction d'un stockage congelé pour produits de la mer couvre la température de stockage, les rayonnages et l'expédition. Pour l'usine de transformation, le point à fixer est la liaison : le couloir ou le sas entre la congélation de procédé et l'entrepôt doit donc figurer sur les deux jeux de plans.
Répartition des prestations d'une usine de produits de la mer et point de gel de l'appel d'offres
Une structure principale en acier ne rend pas à elle seule une usine de produits de la mer hygiénique ou conforme. La conformité découle de l'ensemble de l'installation, de son mode d'exploitation et de ce que l'autorité locale approuve. Les règles américaines citées plus haut illustrent ce schéma : une construction nettoyable et la séparation sont des exigences de l'installation, la surveillance sanitaire est une obligation d'exploitation, et les directives du FDA sur les dangers liés aux produits de la mer s'adressent aux transformateurs qui élaborent leurs propres plans HACCP.
| Interface | Décidé par | Ce dont le fournisseur de bâtiment a besoin | Traitement habituel dans le devis |
|---|---|---|---|
| Étapes du procédé, ordre et frontière cru-cuit | Ingénieur procédé et responsable de la sécurité alimentaire de l'acheteur | Diagramme en blocs avec zones, portes et méthode de séparation | Détermine l'implantation, les cloisons et la position des portes |
| Masses des équipements, empreintes au sol, points de suspension et circuits de mise en place | Fournisseurs d'équipements et ingénieur procédé | Charges, positions et dimensions des ouvertures | Aciers de support et ouvertures réservées dans la conception structurelle |
| Évacuations, eau de lavage, points de lavage des mains, alimentation d'air et réfrigération | Consultant en hygiène/MEP et entreprise de réfrigération | Traversées, unités montées en toiture et trajets de gaines | Ouvertures comprises dans le kit ; travaux MEP et de réfrigération hors kit |
| Dalle, pentes, caniveaux d'évacuation et fondations | Ingénieur civil et entrepreneur locaux | Réactions de poteaux et détails de base fournis par le concepteur de la charpente acier | Périmètre local ; fourniture des boulons d'ancrage confirmée dans le devis |
| Permis de construire et agrément de l'usine alimentaire | Autorité locale avec les consultants de l'acheteur | Code de conception et base de charges pour le site | Périmètre local |
Côté fourniture, le kit d'export de Xinguangzheng comprend la structure en acier, les panneaux de toiture et de façade, les gouttières et descentes d'eaux pluviales, les boulons et accessoires, les plans d'atelier, un manuel d'installation et l'emballage d'export. L'isolation, les systèmes de rails de pont roulant et l'assistance à l'installation sur site sont des options. Les fondations, l'installation sur site, le fret maritime, le dédouanement, les droits et taxes, l'assurance, le transport intérieur, les permis et la préparation du site restent à la charge de l'acheteur. Chaque devis précise si les boulons d'ancrage sont inclus.
Pour une usine de produits de la mer de 3,000 m² (environ 32,300 pi²) ou plus, l'acheteur doit figer cinq données avant l'envoi de l'appel d'offres :
- Un diagramme de blocs du procédé indiquant les espèces, l'état du produit à la réception et chaque étape de transformation, de cuisson et de congélation.
- Frontières matérialisées pour l'eau glacée, les zones humides et la frontière cru-cuit, avec la méthode de séparation retenue pour chacune.
- Les charges des équipements, les points de suspension, les bandeaux techniques ainsi que les circuits de maintenance et de mise en place.
- Les limites de chaque chambre de congélation et de chaque chambre froide, avec la partie qui fournit chaque élément.
- Une liste des fournitures du bâtiment indiquant ce que comprend le kit et ce qui est construit ou fourni localement.
Modifier l'une de ces données après la confirmation du modèle 3D impose de redétailler et de refabriquer les éléments concernés. Un cahier des charges complet dès le départ évite ce retravail.
Ce qui détermine la faisabilité d'un bâtiment d'usine de produits de la mer
Deux lignes déterminent si un bâtiment d'usine de produits de la mer est viable : la frontière cru-cuit et la limite de chaque chambre de congélation. Toutes deux traversent les murs, les portes, les évacuations, l'alimentation en air et la structure de toiture, et toutes deux sont difficiles à déplacer une fois l'acier détaillé. Si l'une d'elles reste ouverte au stade de l'appel d'offres, le concepteur dessine la charpente autour d'une hypothèse. Fixez d'abord ces deux lignes sur le diagramme de blocs du procédé : la conception de l'usine de transformation des produits de la mer qui suit disposera alors d'une charpente fixe autour de laquelle construire.
Questions fréquentes
Comment transmettre au concepteur du bâtiment la zone de cuisson des crevettes et la zone de transformation du cru ?
La zone de cuisson des crevettes doit parvenir au concepteur du bâtiment sous forme de frontière marquée sur le diagramme de blocs du procédé, et non sous forme de consigne générale de séparation du cru et du cuit. Le diagramme doit indiquer où le produit cuit sort du cuiseur et quels murs ou autres méthodes de séparation divisent les zones. Il doit aussi préciser quelles portes utilisent le personnel et le produit, et si l'évacuation et l'alimentation en air sont séparées. Les niveaux de sol, la pression d'air et les températures relèvent de l'équipe procédé et hygiène ; le concepteur du bâtiment les traduit en cloisons, ouvertures et positions d'évacuation.
La chambre froide négative constitue-t-elle le même poste d'approvisionnement que la chambre de congélation rapide de process ?
La chambre froide négative et la chambre de congélation rapide de process sont généralement mieux définies comme des postes distincts, car l'une congèle le produit directement en sortie de ligne et l'autre stocke des produits déjà congelés. Qu'une seule partie ou plusieurs les fournissent dépend du découpage du projet. Dans tous les cas, le devis doit préciser qui fournit l'enveloppe isolée, les portes, le sol isolé et la réfrigération de chaque local, ainsi que les supports structurels que la charpente acier doit assurer.
Une structure principale en acier suffit-elle à garantir que l'usine de produits de la mer respecte les exigences d'hygiène alimentaire ?
Une structure principale en acier ne garantit pas à elle seule qu'une usine de produits de la mer respecte les exigences d'hygiène alimentaire. L'hygiène dépend de surfaces nettoyables, de la séparation cru-cuit, de l'évacuation, de la maîtrise de la condensation, des installations pour le personnel et d'une surveillance sanitaire quotidienne. L'approbation finale relève de l'autorité locale. La charpente et l'enveloppe ne sont qu'une partie de ce système, et leurs détails découlent des décisions des spécialistes du procédé et de l'hygiène.
Que faut-il transmettre à un fournisseur de bâtiments en acier avant de demander un devis pour une usine de produits de la mer ?
Un fournisseur de bâtiments en acier a besoin des cinq données figées ci-dessus, plus les données standard du bâtiment : dimensions, pays et ville du site, disposition des portées et toute exigence de grue ou de mezzanine. Une fois ces données fixées, le fournisseur peut chiffrer la structure, les panneaux et les ouvertures sur un périmètre défini plutôt que sur une implantation supposée.
Pour aller plus loin
- Exigence de conception hygiénique pour la transformation du poisson frais (GL 49) — EHEDG, référentiel de conception hygiénique. Le référentiel 2017 s'adresse aux fabricants d'équipements et aux exploitants d'usines de poisson, y compris pour la conception et les achats de l'usine ; le texte intégral est un document payant.
- 21 CFR 117.20 Usine et terrains — texte du Legal Information Institute de la réglementation américaine sur les installations alimentaires relative à la construction des usines. Couvre les sols, murs et plafonds nettoyables, la maîtrise des égouttements et des condensats, ainsi que les méthodes de séparation citées ci-dessus ; un exemple américain, et non une exigence du pays cible.
- 21 CFR 123.11 Procédures de maîtrise de l'hygiène — texte du Legal Information Institute de la réglementation américaine. Énumère les conditions d'hygiène que les transformateurs de produits de la mer américains surveillent, dont la contamination croisée du cru vers le cuit ; une référence de type liste de contrôle, et non une spécification de bâtiment.