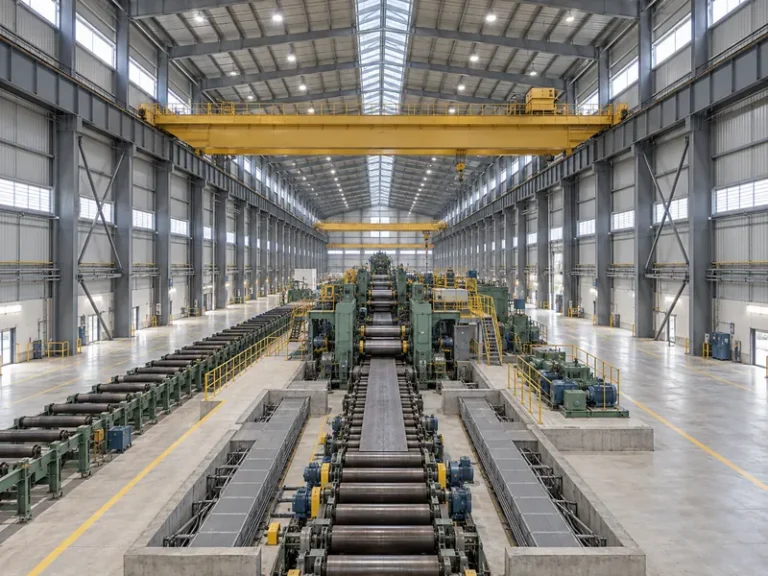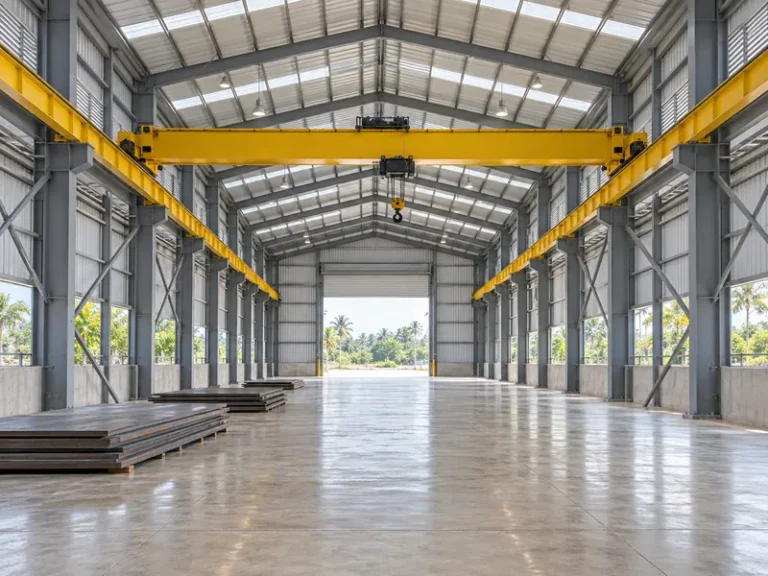
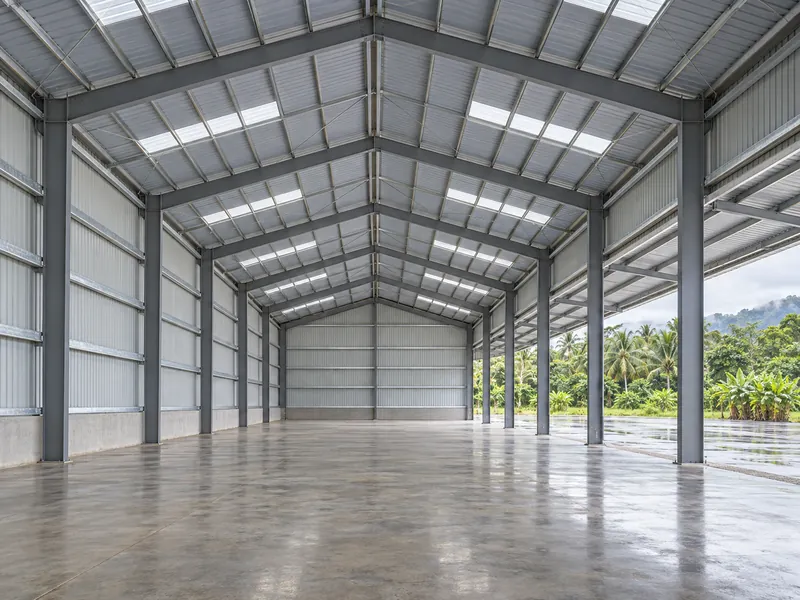
La protection contre la corrosion d'un bâtiment industriel en acier est efficace lorsque chaque zone d'exposition et chaque groupe d'éléments reçoit son propre système spécifié, et non lorsqu'un seul nom de peinture et une seule épaisseur totale couvrent l'ensemble du bâtiment. Un hall de conditionnement sec et chauffé, une zone de procédé humide, un auvent de chargement ouvert et la tôle profilée de toiture au-dessus peuvent relever de catégories de corrosivité différentes selon l'ISO 12944-2. Pour les propriétaires et les entrepreneurs qui achètent des bâtiments industriels à ossature en acier pour des sites en Afrique, en Asie du Sud-Est ou en Amérique latine, la question utile est de savoir dans quelle zone se situe chaque élément. Chaque zone a alors besoin de son propre système, de sa préparation de surface et de son procès-verbal d'inspection.
Le périmètre couvert ici est l'exposition atmosphérique de l'ossature principale, des éléments secondaires, du bardage et des fixations. Il ne couvre pas l'acier immergé ou enterré, les zones de procédé à haute température ni les revêtements de protection contre l'incendie, qui nécessitent leur propre spécification et l'examen d'un ingénieur local.
Pourquoi une seule épaisseur de revêtement ne peut pas définir la protection contre la corrosion
Une épaisseur du feuil sec (EFS) totale indiquée sur un devis indique à l'acheteur la quantité de revêtement prévue, mais pas si ce revêtement convient à l'exposition. Un même chiffre total peut décrire des systèmes très différents : une seule couche barrière épaisse, un système à trois couches primaire au zinc, intermédiaire époxy et finition polyuréthane, ou une galvanisation recouverte de peinture. Chacun se comporte différemment sur les arêtes vives, aux soudures et sous les ultraviolets, et chacun exige une préparation de surface différente avant application.
Les systèmes normalisés publiés rendent cet écart facile à voir. Dans les exemples de bâtiments extérieurs sur steelconstruction.info, un système C3 utilise un primaire époxy au phosphate de zinc de 80 µm, une couche intermédiaire époxy à l'oxyde de fer micacé de 100 µm et une finition polyuréthane appliquée sur site de 60 µm. Un exemple C4 utilise un primaire époxy riche en zinc de 40 µm, une couche intermédiaire époxy à l'oxyde de fer micacé de 100 µm et une couche supplémentaire d'oxyde de fer micacé appliquée sur site de 100 µm. Les deux totalisent environ 240 µm, mais ce sont des systèmes différents écrits pour des catégories différentes ; le total seul ne permet donc pas à l'acheteur de savoir lequel convient au site.
Quatre autres éléments échappent à toute valeur d'EFS et déterminent la performance de la protection en service :
- La zone d'exposition de chaque secteur, qui peut différer entre l'intérieur et l'extérieur d'un même bâtiment.
- Le degré de préparation de surface et la séquence des couches exigés par la fiche technique du système choisi.
- Une conception de détail qui permet à l'eau de s'écouler et aux équipes de maintenance d'accéder à toutes les faces.
- La protection des boulons, écrous et rondelles, qui doit faire l'objet d'une ligne propre dans la spécification.
Ne considérez une proposition de revêtement comme complète que si elle précise tous ces éléments pour chaque groupe d'éléments. Le chiffre d'épaisseur n'est alors qu'un point de contrôle d'acceptation au sein de cette spécification.
Catégories de corrosivité pour les intérieurs et les extérieurs des bâtiments industriels
La catégorie de corrosivité est la variable de départ, car elle détermine quels systèmes sont seulement envisageables. L'ISO 12944-2 classe les atmosphères selon la vitesse à laquelle l'acier doux non protégé perd de l'épaisseur lors de sa première année d'exposition. Les chiffres ci-dessous sont ceux du tableau de steelconstruction.info ; les pertes peuvent ralentir les années suivantes, et les exemples sont typiques plutôt qu'exhaustifs.
| Catégorie | Perte d'acier la première année (µm) | Extérieur typique | Intérieur typique |
|---|---|---|---|
| C1 très faible | ≤ 1.3 | – | Bâtiments chauffés à l'air propre, tels que bureaux et écoles |
| C2 faible | > 1.3 à 25 | Zones rurales à faible pollution | Bâtiments non chauffés où la condensation peut se produire, tels que les dépôts |
| C3 moyenne | > 25 à 50 | Zones urbaines et industrielles ; côtes à faible salinité | Salles de production à forte humidité, telles que les industries agroalimentaires, les brasseries et les laiteries |
| C4 élevée | > 50 à 80 | Zones industrielles ; côtes à salinité modérée | Usines chimiques, piscines, chantiers navals côtiers |
| C5 très élevée | > 80 à 200 | Zones industrielles humides ; côtes à forte salinité | Zones à condensation quasi permanente et forte pollution |
| CX extrême | > 200 à 700 | En mer ; atmosphères subtropicales et tropicales | Zones industrielles à humidité extrême |
Les zones intérieures d'un bâtiment industriel méritent leur propre classification plutôt que d'hériter de celle de l'extérieur. Une ligne de production alimentaire à forte humidité peut atteindre C3 du fait de l'humidité de son propre procédé, tandis qu'un entrepôt de produits chimiques sous le même toit peut relever de C4. La même référence considère la plupart des conditions intérieures C4 et C5 comme hors de ses tableaux normalisés et recommande de consulter un spécialiste. Cette recommandation s'applique à des zones telles que les entrepôts d'engrais et les bâtiments d'élevage contenant de l'ammoniac.
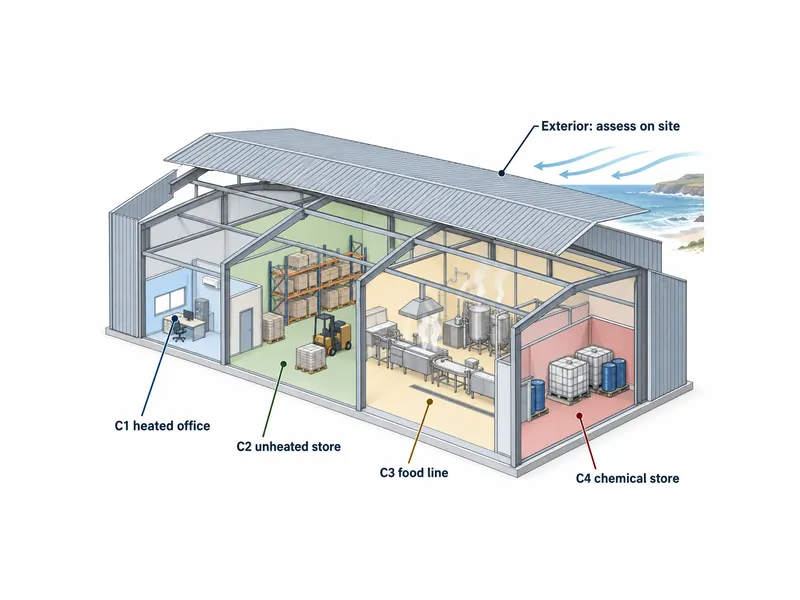
Les intérieurs chauds et secs se situent à l'autre extrémité de l'échelle, et l'acier qui s'y trouve peut ne nécessiter aucun revêtement anticorrosion. Steelconstruction.info indique qu'en conditions C1, aucun revêtement anticorrosion n'est requis pour la stabilité structurelle sur la durée de vie de calcul. Peu de bâtiments industriels sont toutefois entièrement C1, car les halls de stockage non chauffés où la condensation peut se produire relèvent déjà de C2.
Deux usines d'une même ville peuvent relever de catégories extérieures différentes. L'exposition au littoral, aux vents dominants et aux sources d'émissions voisines sont des conditions de site à vérifier dans le cadre d'une évaluation locale de la corrosivité, et non des règles de distance à appliquer sur une carte. Demandez au fournisseur d'inscrire dans la spécification la catégorie de chaque zone, ainsi que son fondement. L'ingénieur local du projet ou le prescripteur du revêtement doit confirmer ce fondement.
Méthodes de protection des ossatures, du bardage et des fixations
La méthode de protection doit suivre le groupe d'éléments autant que la catégorie, car les ossatures, les éléments secondaires, la tôle profilée et les fixations sont fabriqués et exposés différemment. Les éléments principaux tels que les portiques soudés à section en H sont généralement décapés par projection d'abrasif et peints en atelier. Les pannes, les lisses et la tôle profilée arrivent souvent avec un revêtement métallique de l'usine sidérurgique ou du galvaniseur. Le zinc protège de deux façons : il agit comme barrière et, aux rayures, il se corrode de façon sacrificielle à la place de l'acier.
| Méthode | Mode de protection | Domaines d'application typiques | À confirmer |
|---|---|---|---|
| Galvanisation à chaud | Zinc lié métallurgiquement ; effet barrière et action sacrificielle | Éléments secondaires, ossatures exposées, éléments difficiles à repeindre | Orifices de ventilation et de drainage, dimensions de la cuve, risque de déformation |
| Système de peinture multicouche | Primaire riche en zinc ou au phosphate de zinc, couche intermédiaire époxy, finition résistante aux UV | Ossatures principales en zones C2 à C4 | Degré de projection d'abrasif, épaisseurs des couches, délais de recouvrement |
| Duplex (galvanisation + peinture) | Barrière de peinture sur une couche de zinc sacrificiel | Acier extérieur en zone côtière ou humide nécessitant aussi une finition colorée | Décapage léger ou primaire d'accrochage avant peinture |
| Zinc ou aluminium appliqué par projection thermique | Couche métallique projetée, généralement scellée et recouverte d'une couche de finition | Zones à corrosivité très élevée et éléments de grande dimension | Projection d'abrasif à grain grossier, sealer, coût plus élevé |
La galvanisation à chaud produit un revêtement épais et dur, mais son épaisseur dépend de l'acier. Steelconstruction.info indique environ 85 µm comme moyenne minimale typique pour les ouvrages en acier de structure. Les profilés épais et l'acier décapé par projection d'abrasif tendent vers des revêtements plus épais, jusqu'à environ 140 µm. Les concepteurs doivent également prévoir le remplissage, l'évent et le drainage, notamment sur les profilés creux. La décision de galvaniser doit donc être prise avant que le dessinateur ne finalise les plans d'atelier pour la fabrication de structures en acier.
Les systèmes duplex ajoutent une barrière de peinture à l'action sacrificielle du zinc, à condition que la galvanisation fraîche soit préparée pour permettre l'adhérence de la peinture. Les recommandations publiées préconisent un décapage léger, un primaire d'accrochage ou un « T-wash » avant le système de peinture. L'aluminium appliqué par projection thermique, généralement de 100 à 200 µm, et le zinc projeté, généralement de 100 à 150 µm, sont nettement plus chers que la galvanisation. Dans les tableaux de bâtiments de steelconstruction.info, l'aluminium projeté n'apparaît que parmi les exemples extérieurs C5, scellé et recouvert d'une couche de finition.
Bardage de toiture et panneaux muraux suivent une filière distincte de celle de la charpente. Le bardage part normalement d'une bobine prélaquée à revêtement métallique : sa protection est donc définie par la classe de revêtement métallique et le système de peinture de la bobine, et non par un programme de peinture en atelier. Pour les sites côtiers et humides, validez en un seul ensemble le type et le poids du revêtement métallique de la tôle, le système de peinture sur les deux faces et le matériau des éléments de fixation.
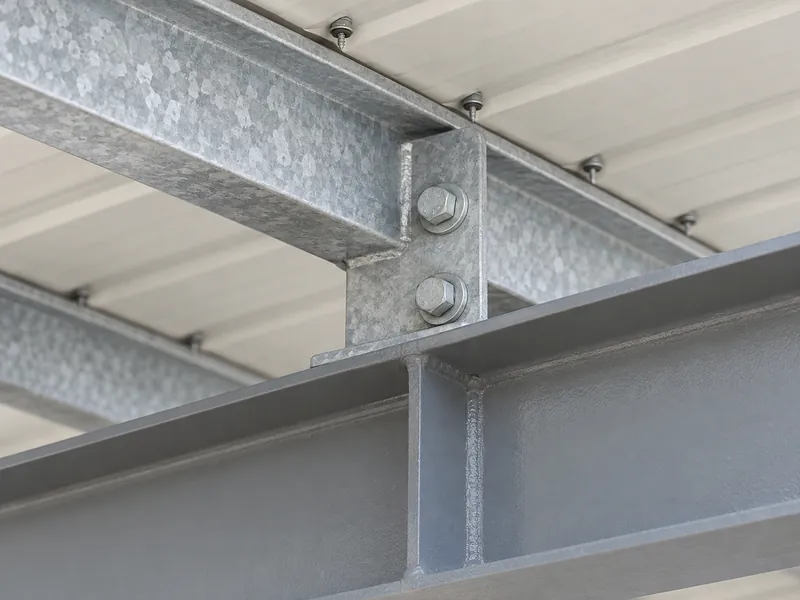
Les éléments de fixation méritent le même niveau de protection que l'acier qu'ils assemblent. Steelconstruction.info recommande que les boulons, écrous et rondelles soient protégés au moins au niveau de la charpente principale. Les éléments de fixation galvanisés à chaud portent un revêtement nettement plus épais que les éléments électroplaqués ou sherardisés, et cette même source conseille d'appliquer l'ensemble du système de revêtement après l'assemblage de l'assemblage boulonné. En inscrivant les têtes de boulons, les rondelles et l'acier situé sous elles comme des postes de retouche distincts, on évite qu'ils soient oubliés lors de la peinture sur site.
Classes de durabilité et planification de la première grande maintenance
La durabilité dans l'ISO 12944 est une estimation pour la planification de la maintenance, et non une garantie. Steelconstruction.info résume les classes de durabilité de l'ISO 12944 comme suit : faible (moins de 7 ans), moyenne (de 7 à 15 ans), élevée (de 15 à 25 ans) et très élevée (plus de 25 ans). Il décrit la durabilité comme une estimation réfléchie de la durée jusqu'à la première grande maintenance, sans que cela implique une période de garantie. Cette estimation suppose des inspections régulières, la réparation rapide des défauts mineurs et une application par des opérateurs compétents.
Le choix d'une classe de durabilité est donc une décision sur le moment où le propriétaire prévoit de repeindre. Un bâtiment dont la charpente de toiture sera difficile d'accès une fois les équipements de production installés peut justifier une classe de durabilité plus élevée qu'un entrepôt ouvert que l'on peut repeindre entre deux locations. Dans les tableaux pour extérieur de steelconstruction.info, la durée de vie du revêtement correspond au temps au bout duquel environ 1% de la surface présente de la rouille ; la « première grande maintenance » désigne donc bien des travaux planifiés.
Les ponts roulants, convoyeurs ou réseaux en plafond qui masquent la charpente après la réception, que ce soit dans des bâtiments industriels avec pont roulant ou d'autres usines, imposent un choix en matière de durabilité. Le propriétaire accepte soit un cycle de repeinture plus court avec un accès difficile, soit il prescrit d'emblée un système plus durable. Aucun des deux choix n'est mauvais, mais le propriétaire doit consigner cet arbitrage par écrit avant que les fournisseurs ne chiffrent le revêtement.
Conception des détails des éléments en acier pour que le revêtement puisse faire son travail
Les détails qui retiennent l'eau ou qui ne peuvent pas être correctement revêtus compromettent un système de revêtement, quelle que soit son épaisseur. Les recommandations de conception contre la corrosion de steelconstruction.info renvoient à l'ISO 12944-3. Ses règles générales de conception des détails s'appliquent aux charpentes industrielles comme aux ponts :
- Éviter les interstices étroits, les angles difficiles d'accès et les surfaces cachées qu'un pistolet de projection ou un pinceau ne peut atteindre.
- Orienter les profilés en U et les cornières de manière à ce qu'ils ne retiennent pas l'eau, par exemple aucun profilé en U dont les ailes pointent vers le haut.
- Éviter les joints à recouvrement et les interstices, ou les obturer, car la capillarité y attire l'eau et provoque de la corrosion caverneuse.
- Prévoir des trous d'évacuation là où l'eau peut s'accumuler, et laisser l'air circuler pour que l'acier sèche rapidement.
- Isoler le contact entre métaux dissemblables, et séparer l'acier du bois et de la maçonnerie humide.
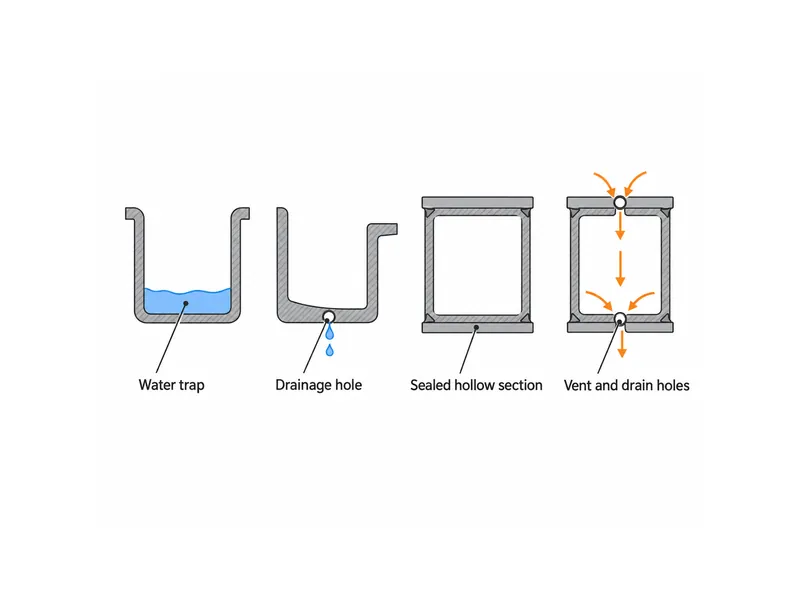
Les profilés creux exigent un choix délibéré. Les profilés creux obturés empêchent l'humidité de pénétrer à l'intérieur, tandis que ceux destinés à la galvanisation à chaud doivent au contraire être éventés et purgés pour que le zinc puisse circuler. Si un même jeu de plans mélange les deux approches sans indiquer quels éléments sont galvanisés, un élément obturé peut arriver chez le galvanisateur, ou un élément éventé peut rester ouvert à l'humidité.
Les soudures de chantier et les bords de coupe doivent avoir leur propre ligne dans la spécification. Les revêtements d'atelier s'arrêtent avant les zones de soudure de chantier, et les bords portent un feuil plus mince que les faces planes. La spécification doit nommer le système de retouche pour les soudures de chantier, les bords de coupe et les dommages de transport, et préciser qu'il doit être compatible avec le système appliqué en atelier.
Prescrire et réceptionner le périmètre du revêtement dans une commande à l'export
Une commande à l'export exige que le périmètre de protection contre la corrosion soit écrit par groupe d'éléments, car l'acier est revêtu dans un pays, expédié, manipulé plusieurs fois et monté dans un autre. Un périmètre clair permet aussi de comparer les devis entre fournisseurs. Avant d'attribuer la commande, l'acheteur peut demander à chaque fournisseur de confirmer par écrit :
- La catégorie de corrosivité attribuée à chaque zone du bâtiment, et la classe de durabilité visée.
- Le système pour chaque groupe d'éléments (charpente principale, pannes et lisses, bardage, éléments de fixation), avec le matériau de chaque couche et l'épaisseur nominale du feuil sec.
- Le degré de préparation de surface selon l'ISO 8501-1 exigé par la fiche technique de chaque système ; dans les systèmes d'exemple de steelconstruction.info, la plupart des systèmes de peinture utilisent le degré Sa 2½, tandis que l'exemple d'aluminium projeté utilise le degré Sa 3.
- Les enregistrements d'inspection à fournir, tels que les relevés d'épaisseur du feuil sec, les résultats d'essai d'adhérence et des photographies, ainsi que la règle retenue pour l'échantillonnage des relevés d'épaisseur.
- Qui fournit le produit de retouche pour les dommages de transport et les soudures de chantier, qui l'applique, et qui l'inspecte après le montage.
Les relevés d'épaisseur du feuil sec réalisés en usine font partie du contrôle qualité normal d'un bâtiment métallique, mais ils ne prouvent la conformité que si l'acheteur a convenu des valeurs que les relevés doivent atteindre. Les règles d'inspection telles que SSPC-PA2 définissent le nombre de relevés à effectuer et la manière de juger les valeurs individuelles faibles. Les contrôles d'adhérence font couramment appel à l'essai de quadrillage selon l'ISO 2409 ou à l'essai d'arrachement selon l'ISO 4624. L'acheteur et le fournisseur doivent convenir de la règle et de l'essai applicables avant le début de la production.
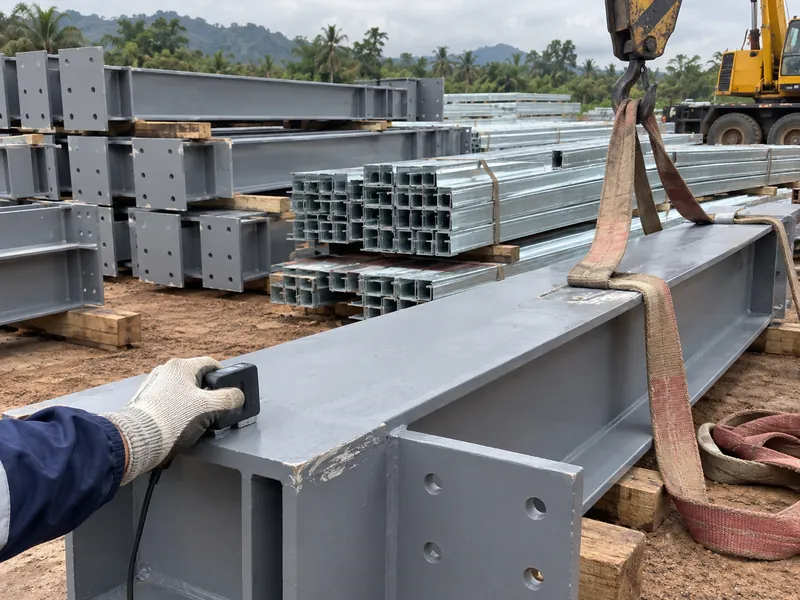
L'inspection à l'arrivée doit porter sur les endroits qui subissent des contacts lors du levage, du gerbage et du transport : points de levage, extrémités des éléments, bords des fardeaux et points de contact entre éléments empilés. Les dommages constatés à ce stade sont plus faciles à réparer au sol qu'une fois les éléments boulonnés en hauteur. Le système de retouche convenu doit être sur site avant le début du déchargement.
Combler les écarts entre les zones, la peinture en atelier et les travaux sur site
Une spécification de protection contre la corrosion pour des bâtiments industriels en acier peut sembler complète pour son système de peinture principal tout en laissant les limites indéfinies. Ces limites se situent entre des zones de catégories différentes, entre la peinture en atelier et les soudures de chantier, et entre la charpente et ses éléments de fixation ou son bardage. Un acheteur qui fixe la catégorie de chaque zone, le système de chaque groupe d'éléments et la responsabilité des retouches avant la production comble les écarts qu'un simple chiffre d'épaisseur de feuil sec masque.
Effectuez les vérifications dans un ordre fixe. Classez d'abord les zones, choisissez ensuite les systèmes par groupe d'éléments, confirmez ensuite la conception des détails et les enregistrements d'inspection, et seulement alors comparez les épaisseurs et les prix des bâtiments industriels en acier entre fournisseurs. Inscrire au contrat la retouche des soudures de chantier et des dommages de transport avant que l'acier ne quitte l'usine permet de garder le système prescrit réparable selon le calendrier pour lequel il a été conçu.
Questions fréquentes
L'acier à l'intérieur d'une usine sèche et chauffée a-t-il besoin d'un revêtement anticorrosion ?
L'acier dans un intérieur C1 chaud, sec et propre peut ne nécessiter aucun revêtement anticorrosion pour des raisons structurelles. Peu d'usines restent en C1 partout : les zones non chauffées avec condensation relèvent de la C2, et les zones de process humides ou polluées de la C3 ou plus, de sorte que chaque zone a toujours besoin de sa propre classification.
La galvanisation à chaud ou la peinture est-elle préférable pour un bâtiment en acier près du littoral ?
Aucune méthode n'est meilleure dans tous les cas, et la réponse dépend de la catégorie de corrosivité et de l'accès pour la maintenance sur ce site. Classez l'exposition côtière d'après les conditions réelles du site, et non d'après une distance fixe au rivage. La galvanisation donne une couche sacrificielle résistante qui convient aux éléments difficiles à repeindre, tandis qu'un système de peinture multicouche permet de choisir la couleur et peut être retouché sur site avec un produit compatible. Les systèmes duplex combinent les deux, à condition que la surface galvanisée soit préparée avant la mise en peinture.
Quelle catégorie de corrosivité s'applique à un entrepôt d'engrais sous climat tropical humide ?
Un entrepôt d'engrais sous climat tropical humide nécessite une évaluation spécialisée, car un tableau général ne peut pas fixer sa catégorie. Les tableaux de référence classent les atmosphères subtropicales et tropicales parmi les exemples d'extérieur CX, même si un site réel a toujours besoin de sa propre classification. Les intérieurs avec forte condensation, pollution ou ammoniac issu des matières stockées peuvent relever des conditions intérieures C4 et C5 pour lesquelles ces tableaux renvoient à un avis spécialisé. L'ingénieur local ou le prescripteur du revêtement doit fixer la catégorie de chaque zone avant que quiconque choisisse un système.
La charpente principale et le bardage doivent-ils avoir une protection anticorrosion différente ?
La charpente principale et le bardage nécessitent généralement des spécifications différentes, car ils sont fabriqués et exposés différemment. La charpente est normalement décapée par projection d'abrasif puis peinte en atelier ou galvanisée, tandis que le bardage de toiture et de mur arrive sous forme de bobine prélaquée à revêtement métallique. Les pannes, les lisses et les éléments de fixation forment un troisième groupe, avec sa propre ligne dans la spécification.
Comment un acheteur peut-il vérifier que l'acier livré correspond à la spécification de revêtement ?
Un acheteur peut vérifier l'acier livré en comparant les relevés d'épaisseur du feuil sec et d'adhérence du fournisseur avec la spécification convenue, puis en contrôlant ponctuellement l'épaisseur à l'arrivée. Les deux parties doivent convenir de la règle d'échantillonnage, telle que SSPC-PA2, et de la méthode d'essai d'adhérence avant la production. Les contrôles à l'arrivée doivent aussi porter sur les dommages de transport aux points de levage et aux extrémités des éléments.
Combien d'années avant qu'un système de revêtement industriel n'exige une grande maintenance ?
Le délai avant la première grande maintenance dépend de la classe de durabilité pour laquelle le système a été conçu, depuis moins de 7 ans jusqu'à plus de 25 ans selon les termes de l'ISO 12944. Le propriétaire peut utiliser cette classe pour planifier le budget de la première repeinture. Ce chiffre suppose une application correcte et des réparations mineures régulières, et n'implique aucune garantie.
Further Reading
- Systèmes standard de protection contre la corrosion pour les bâtiments — steelconstruction.info, référence technique britannique de la construction métallique. Catégories de corrosivité avec exemples intérieurs et extérieurs, et systèmes types pour l'acier caché, visible et extérieur ; ces exemples sont britanniques et doivent être vérifiés au regard des conditions locales et des fiches techniques des revêtements.
- Spécification de revêtement protecteur pour les ponts et les ouvrages en acier — steelconstruction.info. Comment la corrosivité selon l'ISO 12944, les classes de durabilité et la préparation de surface alimentent une spécification de revêtement, et pourquoi la durabilité n'est pas une période de garantie.
- Influence de la conception sur la corrosion et conception des détails de protection — steelconstruction.info. Règles de conception des détails concernant les pièges à eau, les interstices, le drainage et les métaux dissemblables, qui permettent d'appliquer et d'entretenir les revêtements ; certains exemples sont propres aux ponts.